

乾燥固形分 1% の廃棄物活性汚泥を 1 日あたり 100 m3 流している自治体の工場では、実際には汚泥を移動させているわけではありません。99 トンの水の中で 1 トンの固形物を移動させており、その水の 1 リットルごとにポンプで汲み上げ、保管し、撹拌し、トラックで輸送し、請求書を発行しています。同じスラッジをタンクから出る前に固形分 5% まで濃縮すると、体積は 20 m3 に減少します。何も燃やさず、何も加えず、あらゆるキログラムの固体がまだそこにあります。
この 1 つの関係だけで、汚泥の減量に効果があることのほとんどと、工場が間違った順序で機器を購入した場合に問題が発生することのほとんどが説明されます。
算術: 体積はトン数ではなく固形分に従う
汚泥はほとんどが水であるため、その体積は固形分濃度の逆数にほぼ正確に比例します。固形分の割合を 2 倍にすると、体積は半分になります。それを5倍にすると、5分の1が残ります。以下の表は、その関係を、1 日あたり 1 トンの乾燥固形物を生成するプラントに適用したものです。
| 固形分含有量 | 1 トン当たりの湿潤体積 DS | 今も水は扱われている | 典型的な段階 |
|---|---|---|---|
| 1% | 100m3 | 99m3 | 生または廃活性汚泥 |
| 3% | 33立方メートル | 32立方メートル | 重力またはドラムが厚くなった |
| 5% | 20m3 | 19立方メートル | よくとろみを付けた飼料 |
| 20% | 5m3 | 4m3 | スクリュープレスまたは遠心分離ケーキ |
| 30% | 3.3立方メートル | 2.3m3 | 高圧ベルトケーキ |
| 90% | 1.1立方メートル | 0.1m3 | 乾燥バイオソリッド |
非対称性に注目してください。 1% から 5% にすると、現場で最も安価な単位操作の 1 つで、体積の約 80% が除去されます。 20% から 30% に移行しても、残っているもののさらに 3 分の 1 しか取り除かれません。それでも、その 3 分の 1 が、ケーキが埋め立て地のペイント フィルターやせん断テストに合格するかどうか、あるいは毎日追加のトラックにお金を払うかどうかを決定することがよくあります。
実際に水が出る場所: 4 つの段階、4 つの作業
濃縮、脱水、乾燥、最終処分は互換性がありません。それぞれの固形物レベルが異なり、除去される水 1 リットルあたりのコストも異なり、それぞれが独自の方法で失敗します。
- 増粘 (1-5% DS). ほとんどエネルギーを投入せずに、排水または浮遊する自由水を除去します。現場で最も安価なリットルであり、すべての下流ユニットが希釈飼料でサイジングされるのを防ぎます。
- 脱水 (20-35% DS). 機械的圧力または遠心力とポリマー。これは、ボリュームが管理可能になる場所であり、運用コストのほとんどがかかる場所です。
- 乾燥 (70-90% DS). 熱蒸発。水の潜熱は約 2,260 kJ/kg であるため、効率が低下する前に、1 トンの水には約 630 kWh の熱が必要になります。これは高価な廃棄ルートでのみ回収される深刻なランニングコストです。
- 再利用または disposal. 埋め立て、土地利用、焼却、またはセメント窯での共同処理。各ルートには独自の乾燥度と品質のしきい値があります。
ステージ 1: 濃厚化は、これまでに除去する最も安価なリットルです
プロセス設計で引用される一般的な動作範囲は、廃活性汚泥の重力濃縮では 2 ~ 4% DS、溶存空気浮選では 3 ~ 5% DS、回転ドラムまたはスクリュー事前濃縮ユニットでは 4 ~ 8% DS です。 100 m3/日の流量の場合、脱水前に 1% から 5% に移行すると、タンカー船荷から恒久的に約 80 m3 の水が除去されます。また、下流側のすべてのポンプ、パイプ、タンクはさらにサイズが小さくなります。
増粘性能を静かに台無しにする 3 つの要素
- 膨らむ汚泥。 フィラメント状の成長により、重力増粘剤中での沈降性が低下し、DAF ユニット中での浮遊性が低下します。機械的事前濃縮は密度に依存しないため、より適切に処理されます。
- ポリマーの過剰摂取。 キャリーオーバーは作業の先頭に戻り、削減しようとしていた生物学的負荷が増加します。
- 滞在時間。 開放型増粘剤中で長時間保持するとリンが放出され、臭気が発生します。カバーされるか、機械的に厚くされたオプションにより、問題が回避されます。
スペースが狭い場合は、通常、脱水機のすぐ上流に事前濃縮ユニットを設置すると、床面積 1 平方メートルあたりの容積を最速で削減できます。
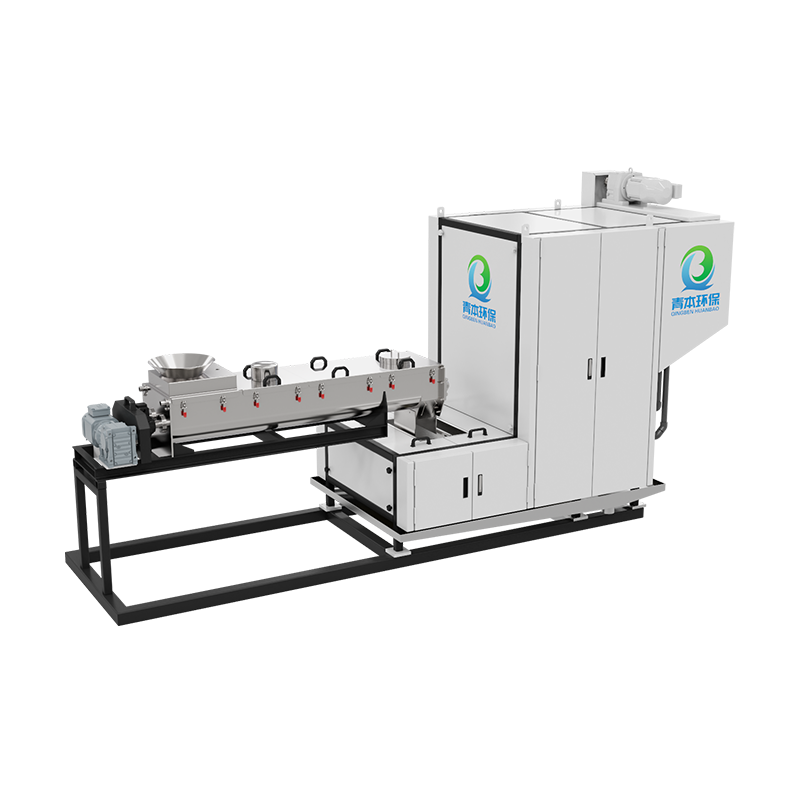
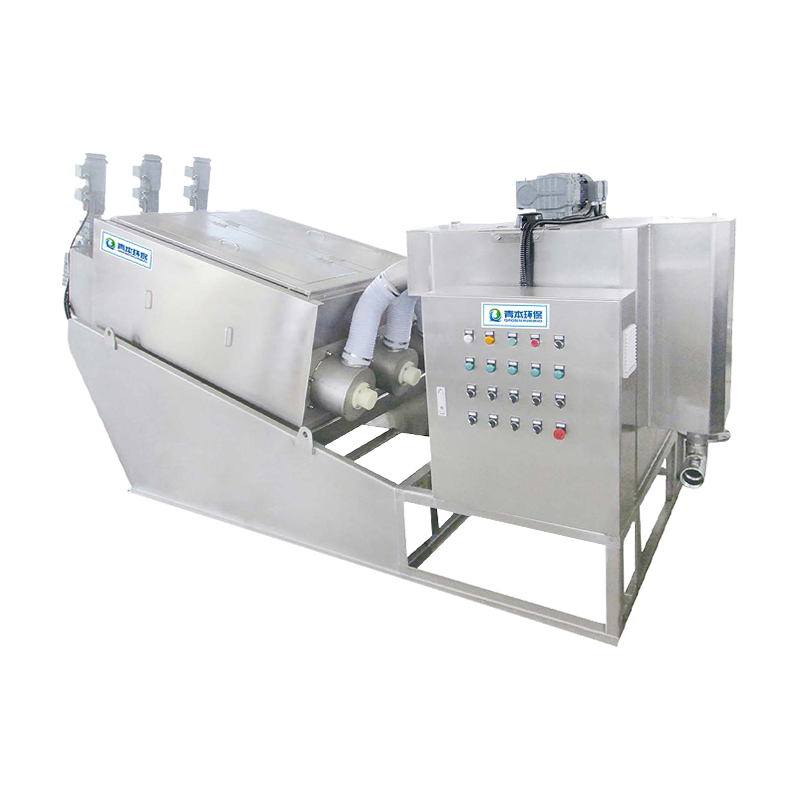 スクリュープレス汚泥予備濃縮機 スペースが限られたプラント向けの事前濃縮ユニット。下流側の負荷を軽減し、別個の濃縮タンクを回避するために脱水の上流に設置されます。 製品を見る→
ステージ 2: 脱水 — ケーキを選び、次に機械を選びます
希釈スラッジに関しては技術が大きく重複しており、ケーキ固形分を高くすると急激に分岐します。以下の範囲は、一般的なベンダーおよび設計ガイドの数値を反映しています。ポリマーの選択により結果が数ポイント変わる可能性があるため、必ずご自身のスラッジでベンチテストを行って確認してください。
| テクノロジー | ケーキでした | ミックス・プライマリーケーキ | ポリマーとユーティリティ |
|---|---|---|---|
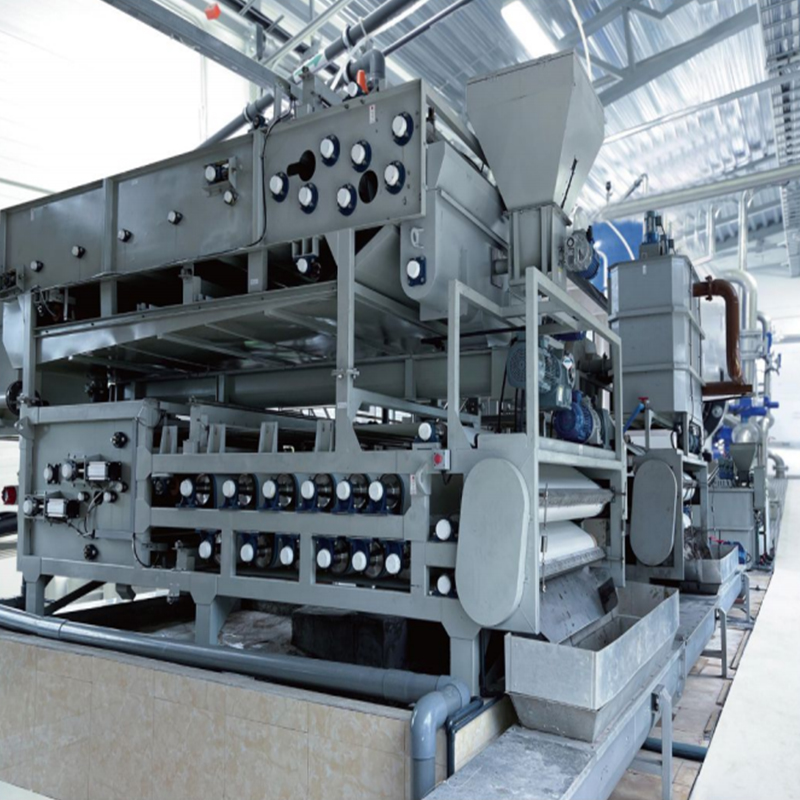
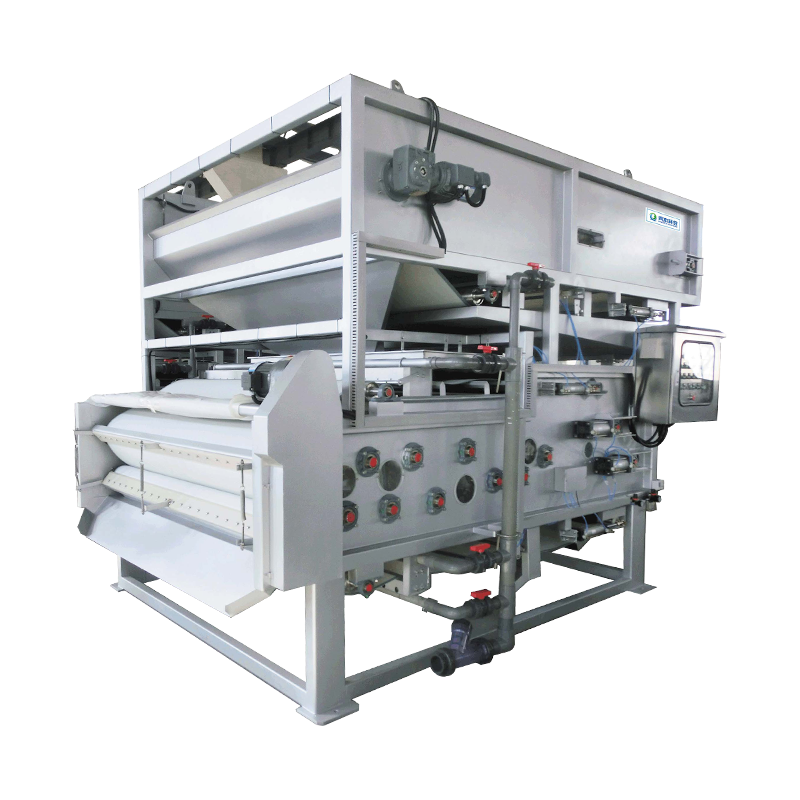
| ベルトフィルタープレス | 18-22% DS | 22-28% DS | 中~高ポリマー、濾布洗浄水 |
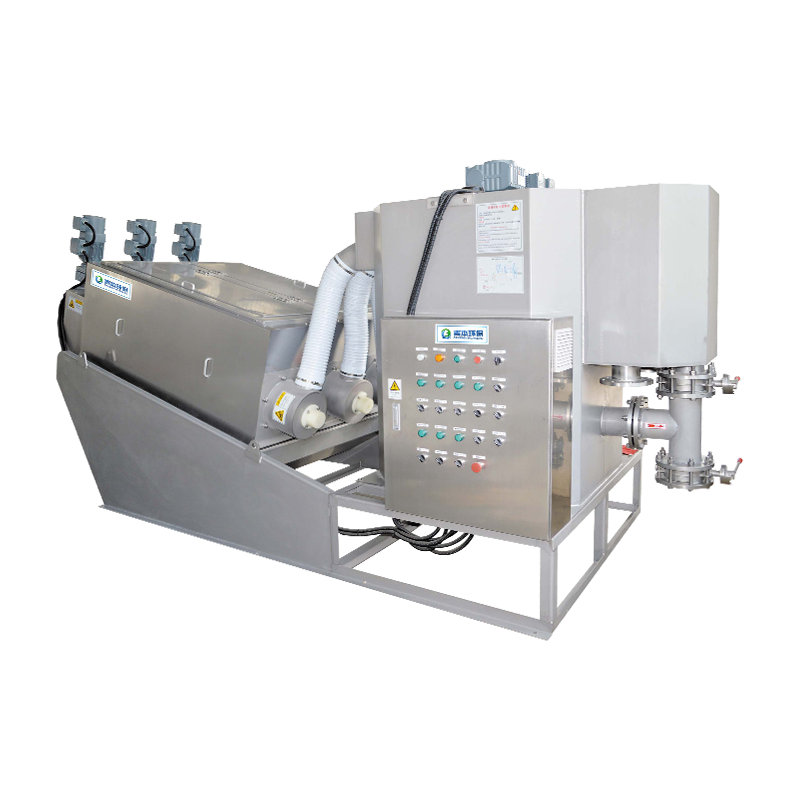
| スクリュープレス | 20-25% DS | 25-35% DS | 低ポリマー、低洗浄水、希薄な供給に耐える |
| 遠心分離機 | 20-25% DS | 25-30% DS | ハイパワー、砂に敏感 |
| 高圧ベルト深脱水 | 30-40% DS | 35-45% DS | 高ポリマー、調整飼料が必要 |
| プレートフィルタープレス | 30-38% DS | 35-45% DS | バッチ操作、手間がかかる |
曲線は請求書に記載される番号です。 DS 20% では、各乾トンが 5 湿トンになります。 30% では 3.3 になります。 40% では 2.5 になります。 1 日あたり 3 トンのドライ トンを生産するプラントの場合、20% から 30% に移行すると、毎日約 5 トンのウェット ケーキが道路から除去されます。この移行により、通常、耐用年数が終了するかなり前に深度脱水設備のアップグレードに費用がかかります。
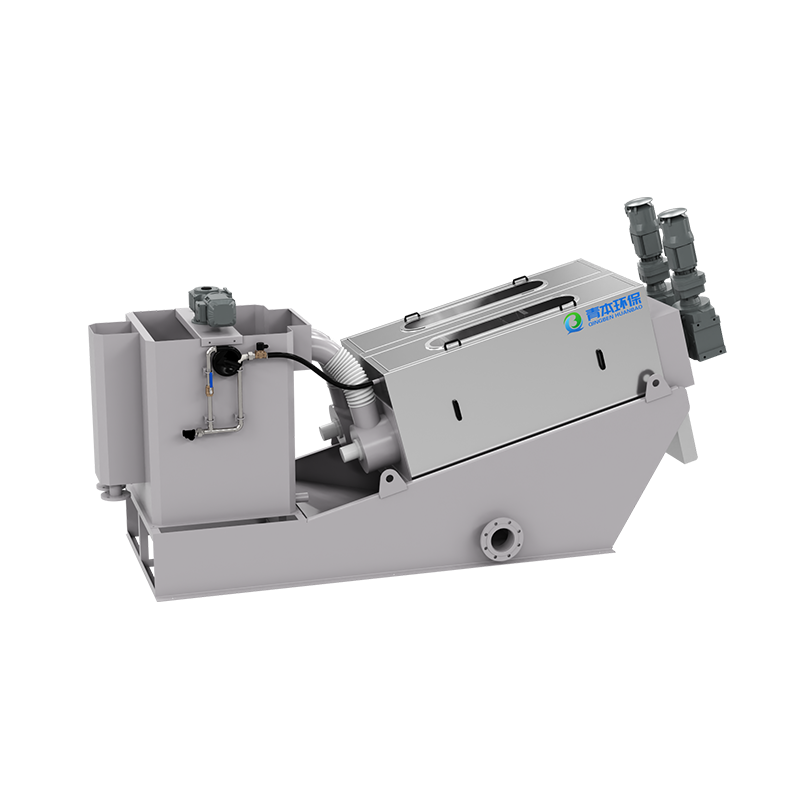 スクリュープレス汚泥脱水機 スラッジを濃縮して脱水し、エネルギーを大量に消費する乾燥ステップの前にケーキ固形物を引き上げるのに役立つ連続稼働スクリュープレスです。 製品を見る→
ステージ 3: 乾燥により、輸送の問題がエネルギーの問題に変わります
乾燥は、スラッジを湿った固体から製品に変える唯一のステップです。これは、間違った理由で購入されることが最も多いステップでもあります。蒸発はエネルギーを大量に消費するため、乾燥は次の 3 つの条件のうち少なくとも 1 つが当てはまる場合にのみ意味を持ちます。つまり、廃棄が非常に高価であるか法的に制限されている、乾燥した材料にはセメントキルンの共処理や土地利用などの真の再利用ルートがある、または廃熱がほぼゼロの限界費用で現場で利用可能であるということです。
ヒートポンプまたは回収された廃熱を使用して約 40 ~ 75°C で動作する低温ベルト乾燥機は、高温ドラム乾燥の臭気や揮発性物質の取り扱いの問題を回避できるため、都市プラントでは一般的な選択肢です。真空冷凍技術を使用したチャンバースタイルのユニットは、設置面積が大きい小規模またはコンテナ化された設置に適しています。
実際的な注意点が 1 つあります。乾燥したバイオソリッドは粉塵が多く、吸湿性があり、湿気を再吸収する可能性があるため、乾燥機を作動させた後ではなく、前に保管と輸送を計画してください。
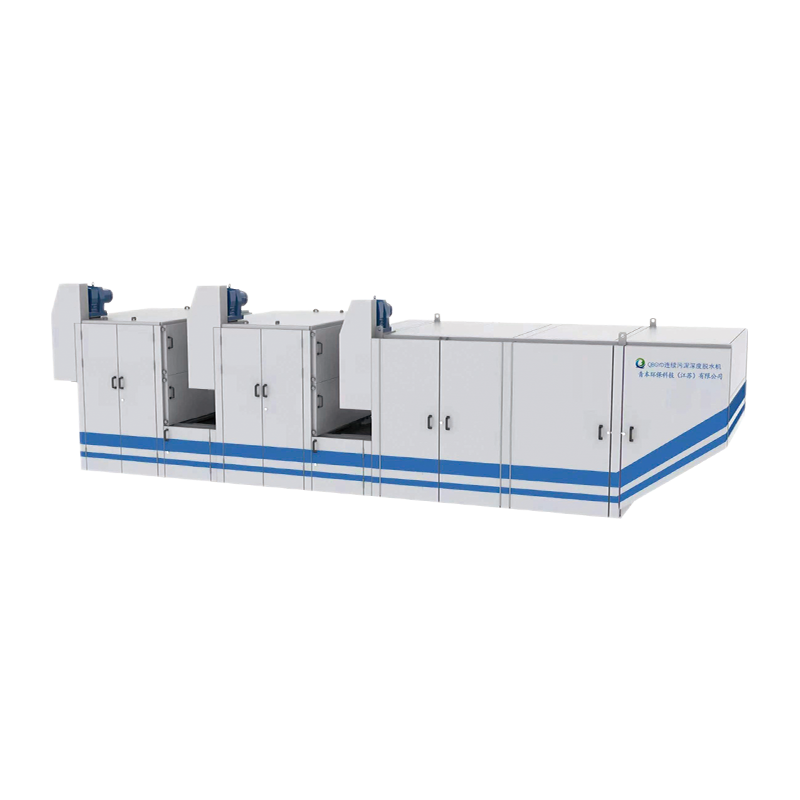
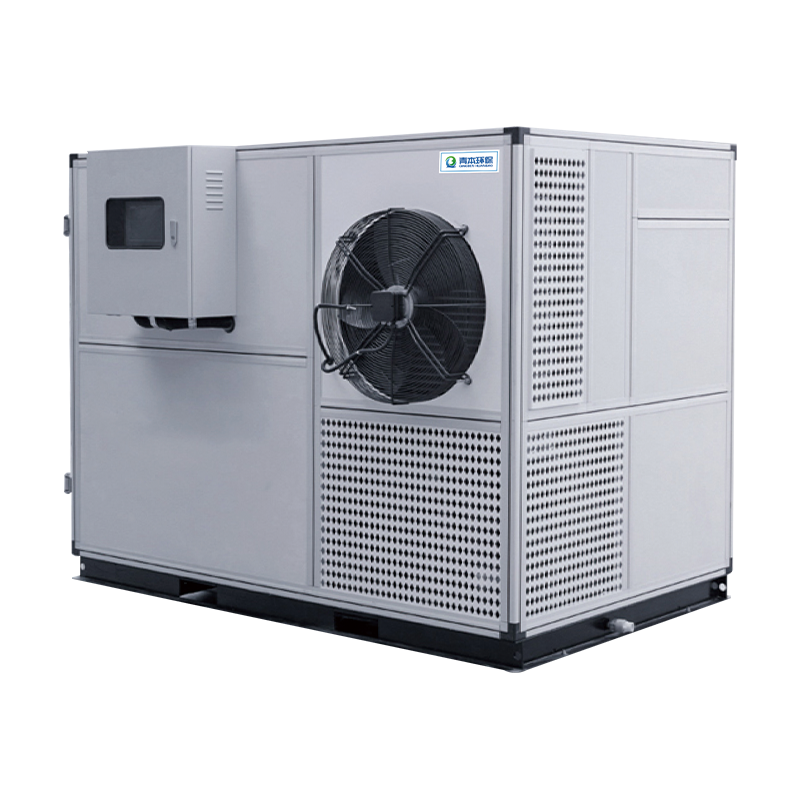
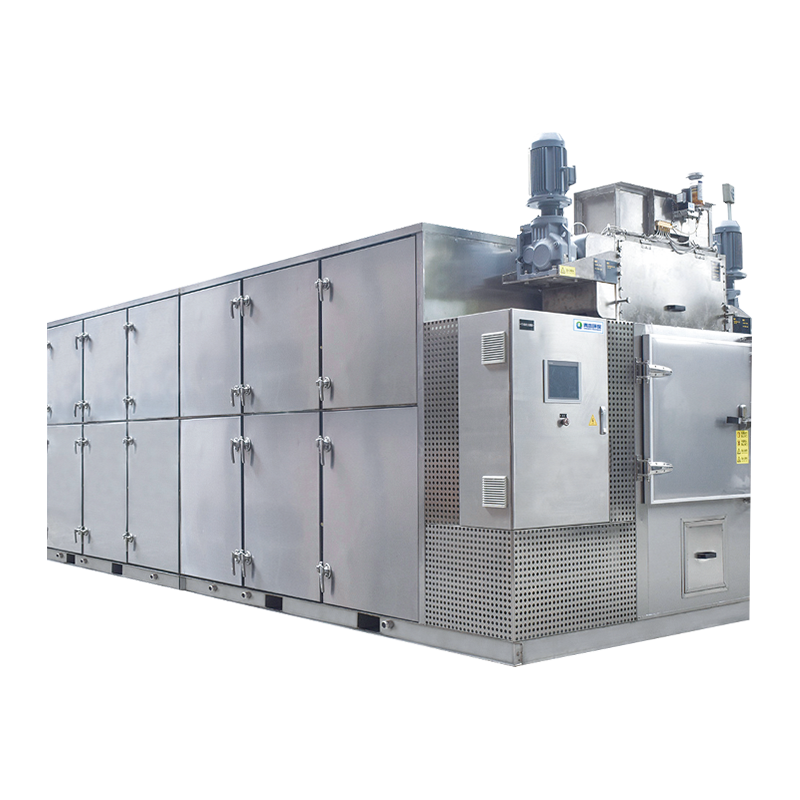 低温ベルト式汚泥乾燥機 除湿して熱を再利用する低温ヒートポンプベルト乾燥機で、乾燥したバイオソリッドを必要とし、保管管理が可能なプラントに適しています。 製品を見る→
まず質量を減らす: 装置を稼働させる前にスラッジを縮小するプロセスの変更
生成を回避する乾燥固形物 1 キログラムは、濃縮、脱水、乾燥、保管、運搬を一切行わない 1 キログラムになります。これらのレバーは通常、新しい機械よりも安価ですが、見落とされがちです。
- 汚泥熟成期間を長くします。 固形物の滞留時間を延長すると、観察される収量は大幅に低下します。典型的な設計値では、SRT が約 5 日から約 20 日に移行すると、余剰汚泥が 3 分の 1 以上減少する可能性があることが示唆されています。トレードオフは、より多くの曝気エネルギーとより大きなタンク量です。
- 化学物質の投与を監査します。 石灰と第二鉄の調整により、実際の質量が追加されます。石灰調整による乾燥固形物の 20 ~ 30% の増加は一般的であり、その余分な質量は下流の各段階で再度支払われます。
- 糸状のバルキングを早期に制御します。 沈降が不十分な汚泥は濃縮がひどくなり、脱水もひどくなるため、同じ乾燥トンでも列車の両端でより多くの体積を占めることになります。
- 砂やスクリーンが入らないようにしてください。 グリットは不活性で研磨性があり、脱水は不可能です。グリット分級機で除去される 1 トンはすべて、印刷機に届くことはありません。
- 上清から固体を回収し、濾過します。 微粉を工場の先頭に戻すと、単に塊が再循環され、ポリマーの需要が増加します。
減容システムを購入する前に確認すべきこと
残念な汚泥プロジェクトのほとんどは設備の故障ではなく、仕様の欠陥です。 4 つのチェックで大部分が捕捉されます。
| チェックする | なぜそれが重要なのか | 尋ねる |
|---|---|---|
| 保証基準 | 最良の場合の汚泥に記載されているケーキの乾燥度は、実際の飼料との接触に耐えることはほとんどありません | 試験方法、スラッジの種類、スラッジに保証が適用されるかどうか |
| ポリマー消費量 | 通常、人件費を除いた単一の最大の運営コスト | 乾燥トン当たりのポリマーのキログラム数(書面による) |
| 部分負荷の動作 | 年間を通して設計フローで稼働するプラントはほとんどありません | 設計送りの 40 ~ 50% でのパフォーマンスと安定性 |
| ろ液の品質 | 工場の先頭に戻された固形物は隠れた循環負荷となる | 浮遊物質濃度と戻り流量 |
また、同様の汚泥を処理するプラントとの比較にも役立ちます。自治体の設備と産業設備ではケーキの挙動が大きく異なり、多くの場合、実際の設備をレビューするほうが、別のデータシートを読むよりも早いです。 都市廃水処理 参照と納品 プロジェクト事例一覧 改修のサイジングを行う際の出発点として役立ちます。